Bladkvaliteter
Stålkvaliteter, hårdheter och slitagebilder
Kvalitetsjämförelse
| Kvalitet | Hårdhet | Slitstyrka | Slagseghet |
|---|---|---|---|
| 1.2067 | 60 HRC | 1× | 38 J |
| D2 | 60 HRC | 2× | 28 J |
| M2 | 64 HRC | 2,5× | 27 J |
| M4 | 64 HRC | 3,5× | 18 J |
| ASP 2023 | 65 HRC | 7,5× | 38 J |
| ASP 2053 | 65 HRC | 9× | 41 J |
| Hårdmetall | 90 HRA | 18× | 4 J |
Vägledande tal. Slitstyrka: 1.2067 = 1.
Slitagebilder
Standardvalet är D2 (1.2379), 58–60 HRC.
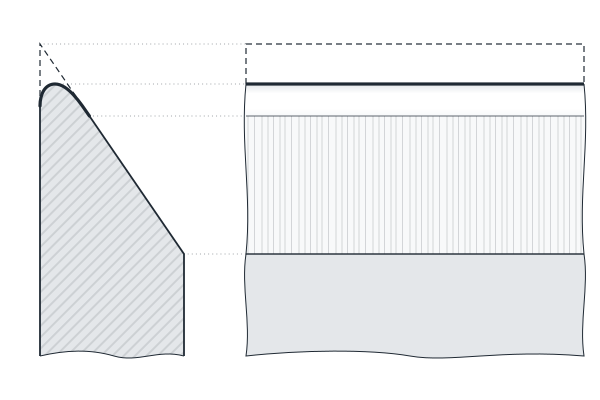
Jämnt rundad, blank egg
Nötning, det normala slitaget.
Pulversnabbstål ASP 2023, 64–66 HRC.
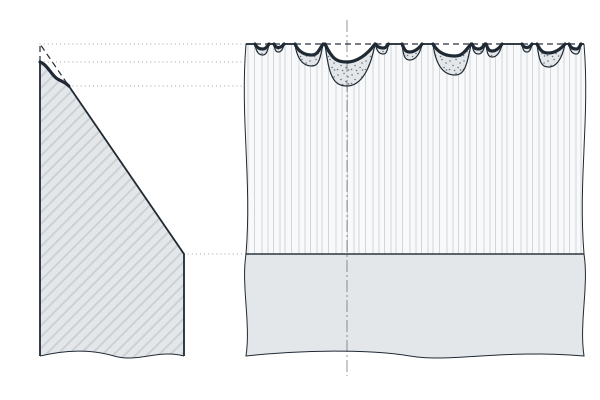
Små flisor längs eggen
Eggen är för hård för belastningen, eller bladet utsätts för slag eller vibrationer.
Lägre hårdhet eller segare kvalitet.
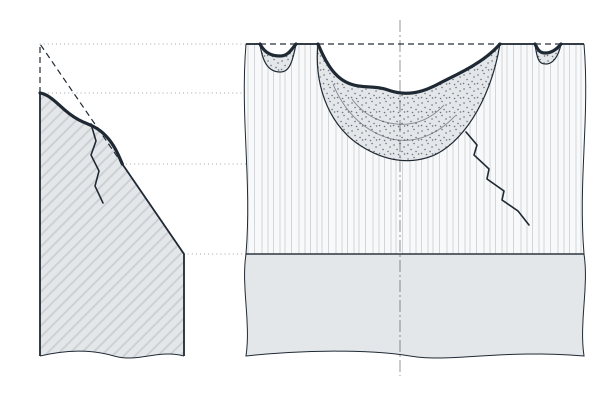
Stora flisor eller brott
Främmande föremål, fel inställning eller lös infästning.
Kontrollera inställningen och infästningen.
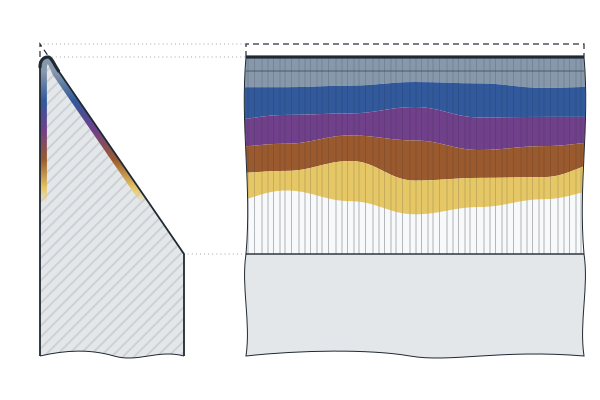
Eggen mörknad eller blåaktig
Överhettning. Blå färg uppstår vid cirka 300 grader, och ett lågt anlöpt stål har då mjuknat.
Snabbstål M2 (1.3343), 62–65 HRC, eller pulverstål. De behåller hårdheten till omkring 550 grader, lågt anlöpt D2 till omkring 200 grader.
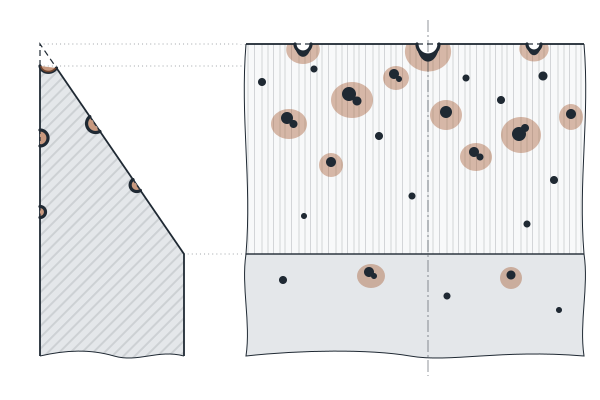
Frätskador eller gropfrätning
Fukt, syra eller rengöringsmedel.
Rostfri kvalitet, 54–58 HRC.
Kvaliteter per produkt
| Produkt | Kvaliteter och hårdhet |
|---|---|
| Överknivar, saxskärning | ASP 2023, ASP 2053, CPM 10V |
| Underknivar, saxskärning | Hårdmetall eller pulverstål |
| Cirkulära krossknivar | D2 |
| Hylsskärningsknivar | D2, HSS, ASP 2023, ASP 2053 |
| Tvärskärknivar | D2 58–60 HRC, pulverstål (ASP 2023, ASP 2053, CPM 10V) 64–66 HRC, hårdmetall |
| Granulatorblad | D2 eller pulverstål, 56–59 HRC. Även med hårdmetallegg. |
| Rotorknivar och motknivar för krossar | D2 och specialstål, 52–59 HRC. Knivbitar i HSS, ASP eller hårdmetall. |
| Huggknivar | Huggknivsstål, 54–58 HRC |
| Fanérsvarvsblad | Verktygsstål för barrträd 58–60 HRC, varmarbetsstål för lövträd 54–58 HRC, HSS-egg 64–66 HRC på seg stomme |
| Hammarkrossdelar | Hardox 400, 450, 500 och 600, hårdhet 400–600 HB |
Hårdhet och sammansättning
| Kvalitet | Leveranshårdhet | Sammansättning, vikt-% | Användning |
|---|---|---|---|
| Verktygsstål 1.2067 (102Cr6) | 58–60 HRC | C 1,0 · Cr 1,5 | När slag är en större risk än nötning. |
| D2, 1.2379 (X153CrMoV12) | 56–64 HRC | C 1,55 · Cr 12,0 · Mo 0,7 · V 1,0 | Standardvalet för de flesta skäruppgifter. |
| Snabbstål M2 (HSS), 1.3343 (HS 6-5-2C) | 62–65 HRC | C 0,90 · Cr 4,3 · Mo 5,0 · W 6,5 · V 1,9 | När bladet blir varmt. |
| Snabbstål M4 (HSS), 1.3351 (HS 6-5-4) | 63–65 HRC | C 1,30 · Cr 4,2 · Mo 4,5 · W 5,6 · V 4,0 | När M2 slits för snabbt. Slipningen går långsammare. |
| Pulversnabbstål ASP 2023 (HS 6-5-3C) | 64–66 HRC | C 1,28 · Cr 4,0 · Mo 5,0 · W 6,4 · V 3,1 | Nötande slitage, när D2 inte räcker. |
| Pulversnabbstål ASP 2053 (HS 4-3-8) | 64–66 HRC | C 2,48 · Cr 4,2 · Mo 3,1 · W 4,2 · V 8,0 | Mycket nötande fyllmedel: glasfiber, kvarts, sand i återvunnet material. Slipningen går långsammare. |
| Rostfritt stål | 54–58 HRC | – | Kemi- och livsmedelsindustri, våta miljöer och miljöer med rengöringsmedel. Måttlig slitstyrka. |
| Hårdmetall | 89–92 HRA | WC + Co | Ren nötning i styv maskin, vanligen underkniven. Noggrann inställning, slagfri drift. |
D2 vid olika hårdheter
| Hårdhet | Slitstyrka | Slagseghet |
|---|---|---|
| 56 HRC | 1,0× | 68 J |
| 58 HRC | 1,1× | 43 J |
| 60 HRC | 1,15× | 28 J |
| 62 HRC | 1,2× | 20 J |
| 64 HRC | 1,3× | 14 J |
- 56–58 HRC
- Bättre slagtålighet
- 58–60 HRC
- Allmän användning
- 60–64 HRC
- Bästa slitstyrkan
Kontakta oss
eller skanna med telefonen